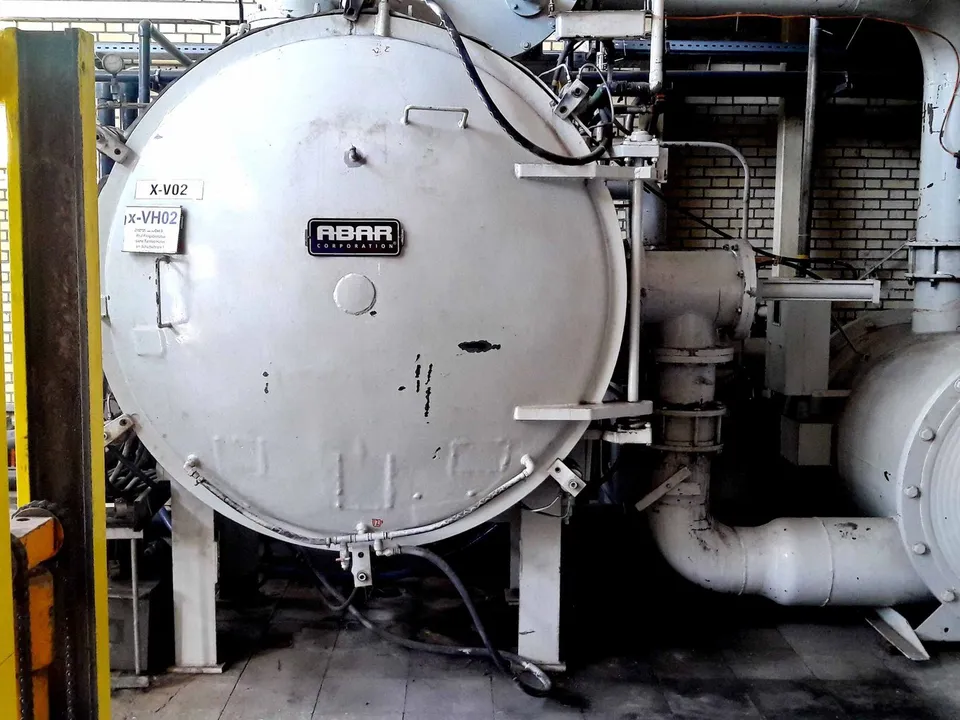
عملیات حرارتی تحت خلأ
سختکاری و تمپر فولادهای ابزار و قالبها، و عملیات انحلالی و پیرسختی سوپرآلیاژهای نیکل.

عملیات حرارتی · فولاد ابزار و آلیاژهای مس
کورههای اتمسفر کنترل و خلأ، آزمایشگاه متالورژی و مشاوره فنی؛ با فعالیت شبانهروزی در تبریز.
خدمات عملیات حرارتی و تأمین فولاد ابزار و آلیاژهای مهندسی را در اختیار صنعت منطقه میگذاریم. مشاوره متالورژی را بخش جدانشدنی کار خود میدانیم و نتایج بازرسی هر کار را برای ردیابی ثبت میکنیم.
سختکاری و تمپر فولادهای ابزار و قالبها، و عملیات انحلالی و پیرسختی سوپرآلیاژهای نیکل.
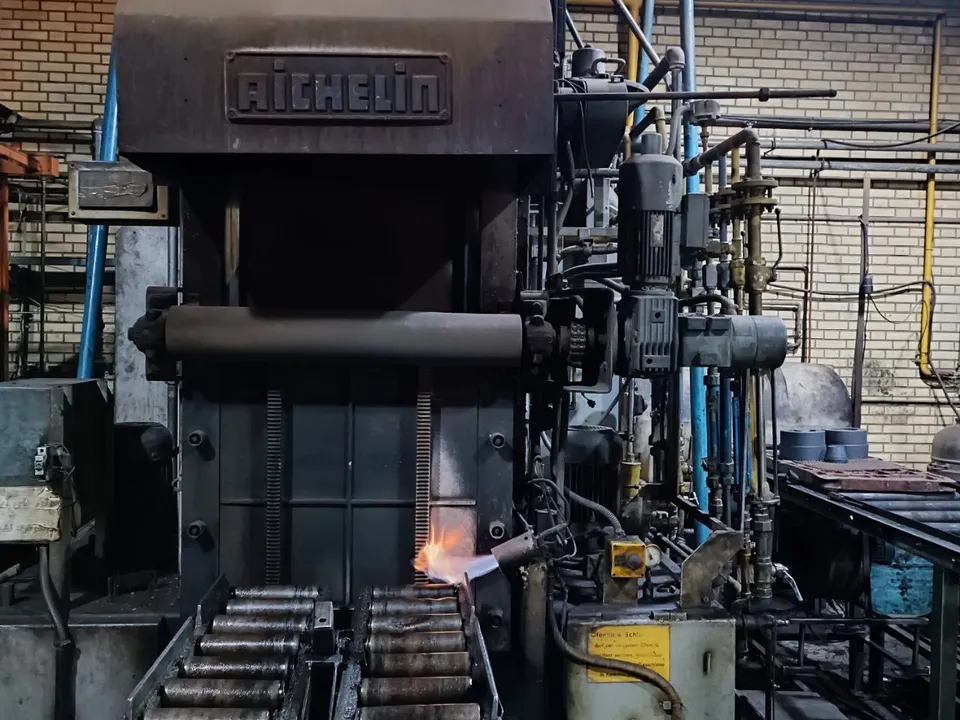
کربورایزینگ گازی، سختکاری، نرماله کردن و آنیل قطعاتی مانند چرخدنده و شفت.
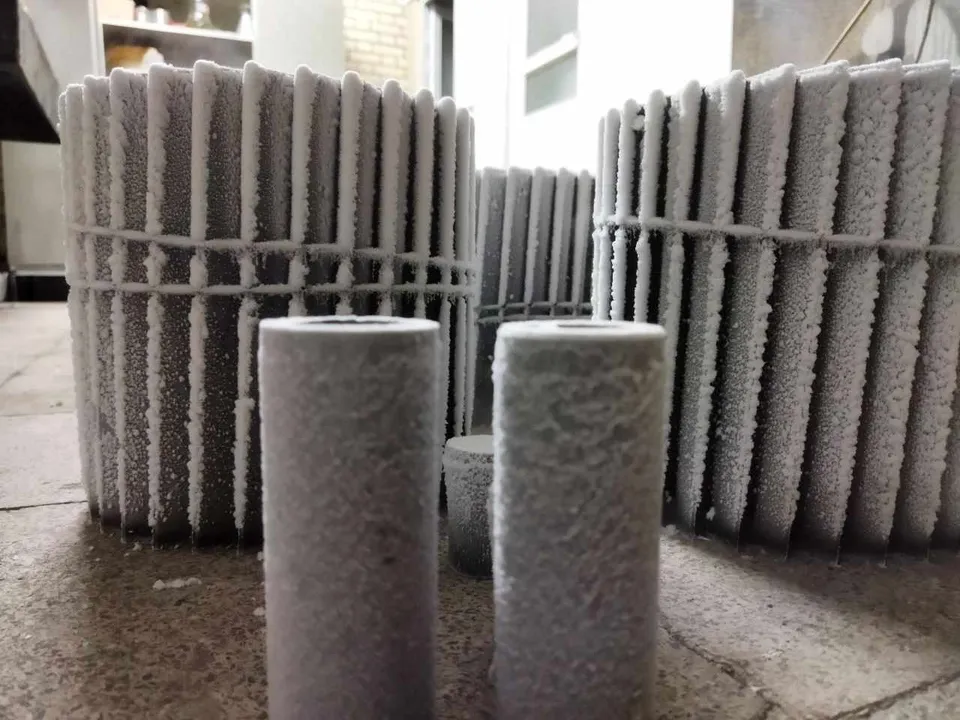
تبدیل آستنیت باقیمانده به مارتنزیت، برای سختی یکنواختتر و پایداری ابعادی.
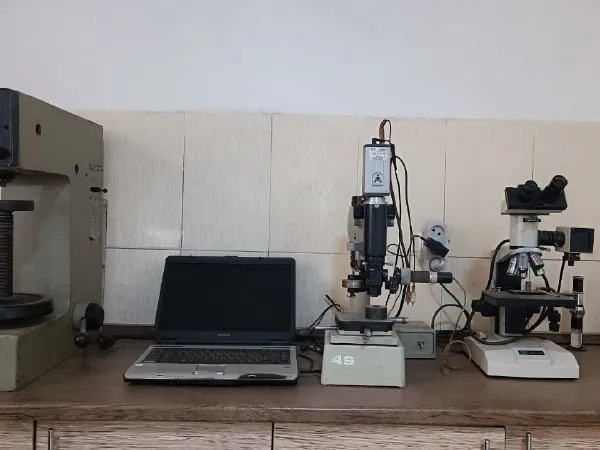
سختیسنجی، متالوگرافی و تعیین عمق لایه سختشده؛ بهصورت خدمت مستقل هم.
شاتبلاست، مشاوره فنی و تأمین فولاد و آلیاژ را هم در صفحه خدمات ببینید.
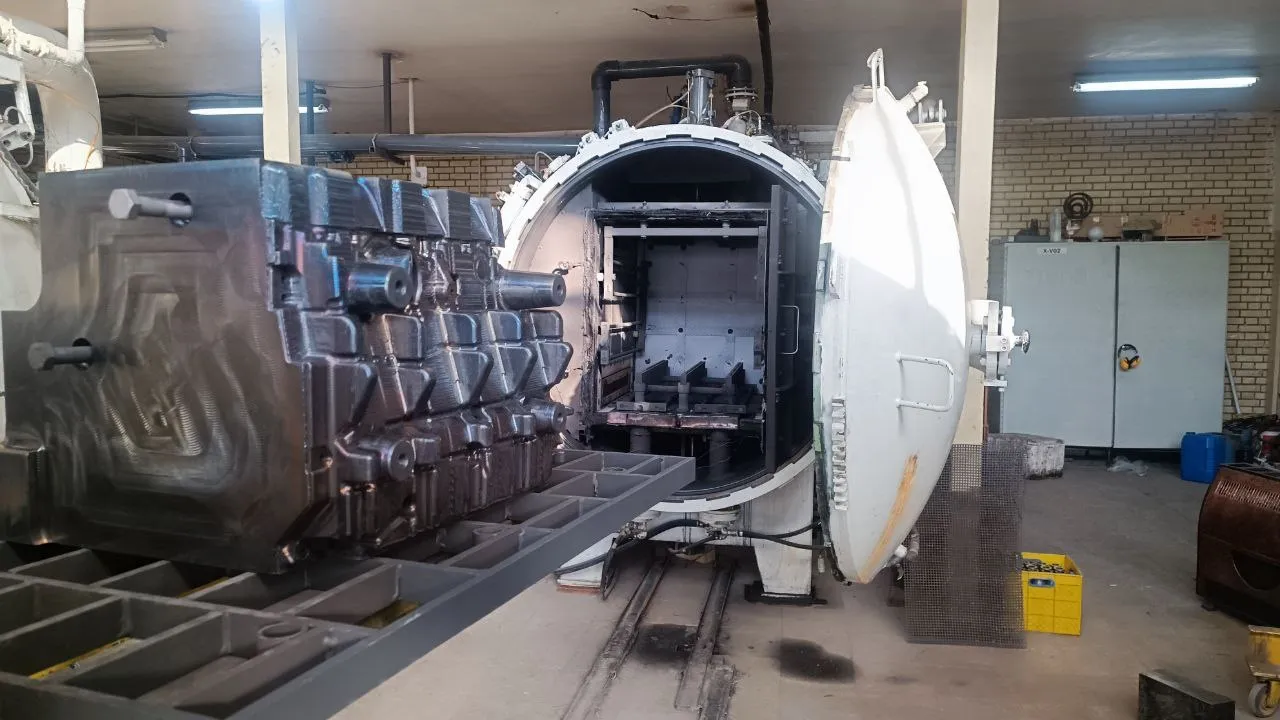
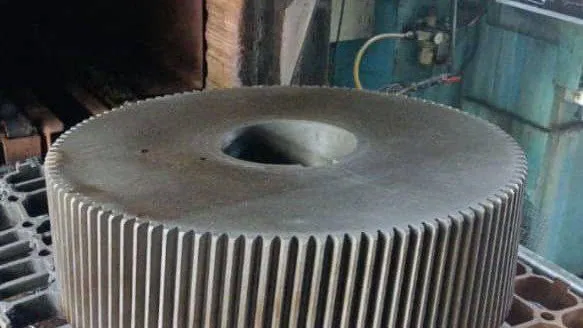
ضخامت زیاد این چرخدنده و اختلاف دمای سطح و مغز در هنگام گرمایش و کوئنچ، عملیات حرارتی آن را بسیار حساس میکند؛ احتمال ایجاد و رشد ترک در چنین قطعهای بسیار بیشتر از چرخدندههای گیربکس خودرو است.
به همین دلیل دما بهصورت پلهای در ۴۵۰، ۸۰۰ و ۸۶۰ و در پایان ۹۲۰ درجه سانتیگراد بالا برده شد. دمای روغن و مدت کوئنچ با دقت انتخاب شد و پس از سختکاری، چرخدنده در دو مرحله تمپر شد.
نمونههای بیشتر را در صفحه نمونه کارها ببینید.
صنایعی که با آنها کار میکنیم را در صفحه صنایع و مشتریان ببینید.
جنس، ابعاد و سختی مورد نیاز قطعه را با کارشناسان ما در میان بگذارید تا مناسبترین فرایند را پیشنهاد کنیم.
پذیرش و تحویل قطعه: همهروزه ۸ صبح تا ۸ شب