چرا عملیات حرارتی تحت خلأ؟

در خلأ اکسیژنی نیست که با سطح داغ قطعه واکنش دهد؛ قطعه بدون اکسید شدن و کربن‌زدایی، با سطحی تمیز و روشن از کوره بیرون می‌آید.

کوئنچ با گاز نیتروژن انجام می‌شود و نرخ سرد شدن قابل کنترل است؛ به همین دلیل می‌توان به ریزساختار مطلوب‌تری رسید و تاب‌برداشتن قطعه را کم کرد.

دمای سطح و مغز قطعه در تمام سیکل سختکاری با ترموکوپل‌هایی که روی خود قطعه نصب می‌شوند پایش می‌شود. این پایش لحظه‌به‌لحظه برای کنترل تابیدگی و تغییر ابعاد قطعات بزرگ و حساس اهمیت زیادی دارد.

مشخصات کوره‌ها

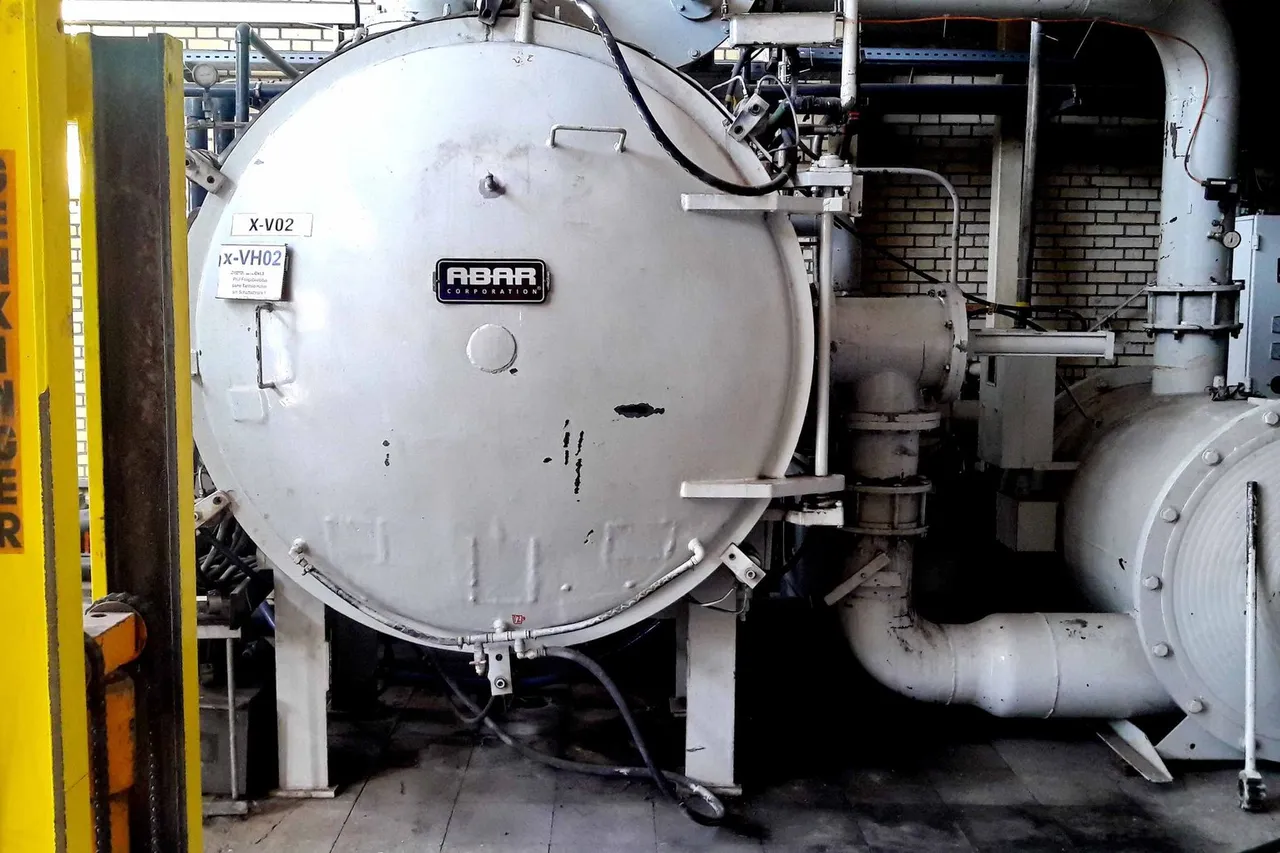
کوره‌های خلأ اشمتز و آبار

تعداد
۲ دستگاه
حداکثر وزن بار
۶۰۰ کیلوگرم
ابعاد مفید (طول × عرض × ارتفاع)
۱۱۰۰ × ۶۰۰ × ۶۰۰ میلی‌متر
حداکثر دما
۱۱۰۰ درجه سانتی‌گراد
گاز کوئنچ
نیتروژن

چه موادی را عملیات حرارتی می‌کنیم؟

  • فولادهای ابزار گرم‌کار مانند 1.2344، برای قالب‌های فورج، دایکاست و قطعات مشابه: سختکاری و تمپر، و در صورت نیاز تنش‌گیری پس از خشن‌تراشی.
  • فولادهای ابزار سردکار مانند 1.2379: سختکاری و تمپر، همراه با عملیات زیر صفر در صورت نیاز.
  • سوپرآلیاژهای نیکل مانند Nimonic 80A: عملیات انحلالی و پیرسختی طبق استاندارد.

فولاد ابزار قطعه را هم می‌توانیم تأمین کنیم.

نمونه کارها

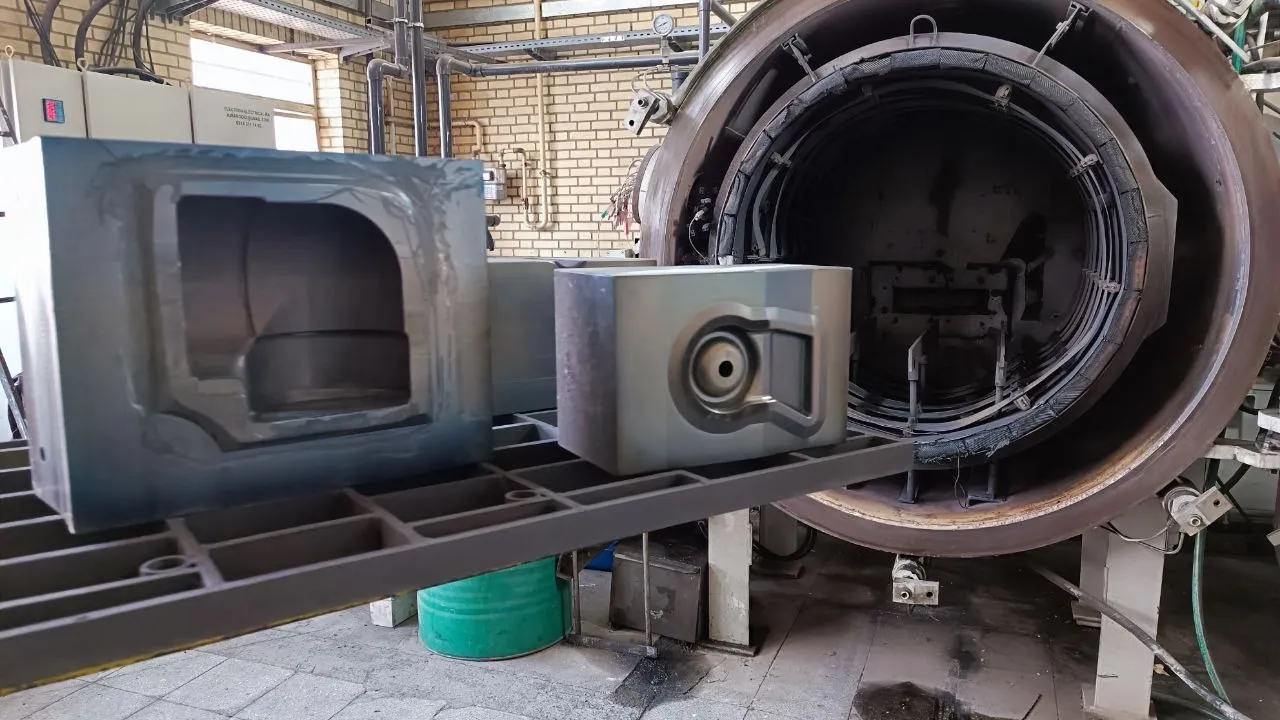
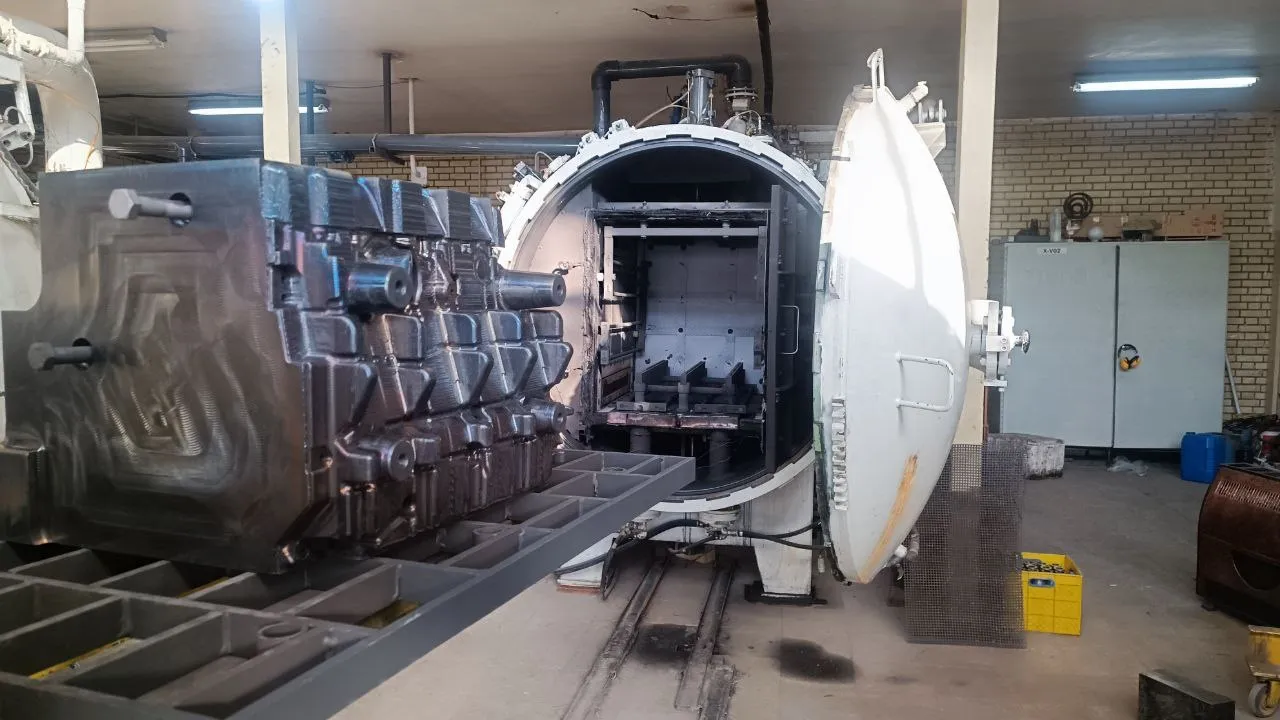
قالب بزرگ سرسیلندر مقابل کوره خلأ باز

قالب سرسیلندر از فولاد 1.2344

جنس
1.2344
سختی درخواستی
۴۲ تا ۴۴ HRC
ضخامت
۴۰۰ میلی‌متر
وزن
۳۹۵ کیلوگرم
نوع عملیات
سختکاری و تمپر تحت خلأ با کوئنچ نیتروژن
شرح فرایند
  1. پیش‌گرم و افزایش پله‌ای دما تا ۱۰۳۰ درجه سانتی‌گراد، تا کل قطعه یکنواخت آستنیته شود.
  2. کاهش نرخ گرمایش در دو مرحله، تا دمای سطح و مغز به هم برسد و تنش حرارتی ناخواسته ایجاد نشود.
  3. کوئنچ در گاز نیتروژن با فشار کنترل‌شده، برای رسیدن به نرخ سرد شدن مناسب.
  4. سه مرحله تمپر با پایش ترموکوپل‌های تماسی، برای کاهش تنش‌های باقی‌مانده و تثبیت خواص مکانیکی.
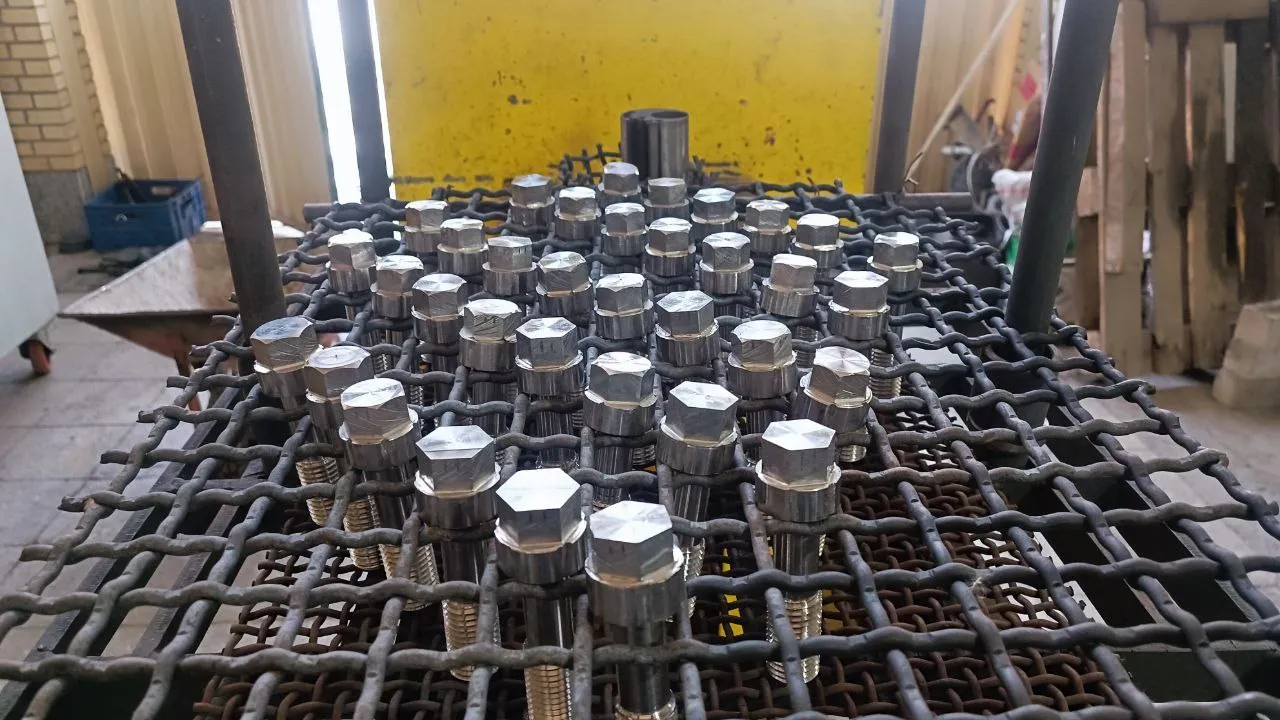
پیچ‌های Nimonic 80A روی توری کوره

پیچ‌های سوپرآلیاژ نیکل Nimonic 80A

جنس
Nimonic 80A
نوع عملیات
عملیات انحلالی و پیرسختی
استاندارد
ASTM B637
سفارش‌دهنده
یک شرکت تولید برق
شرح فرایند

عملیات حرارتی طبق استاندارد ASTM B637 انجام شد.

عملیات انحلالی: قطعات در کوره خلأ تا دمای بالا گرم شدند تا فاز رسوبی γ′ در زمینه حل شود و آلیاژ پیش از پیرسختی ساختار یکنواختی پیدا کند.

پیرسختی: سپس قطعات مدت طولانی در دمای میانی نگه داشته شدند تا فاز γ′ به‌صورت ذرات ریز و پراکنده رسوب کند. همین رسوبات سختی، مقاومت خزشی و پایداری آلیاژ را در دمای بالا تأمین می‌کنند.

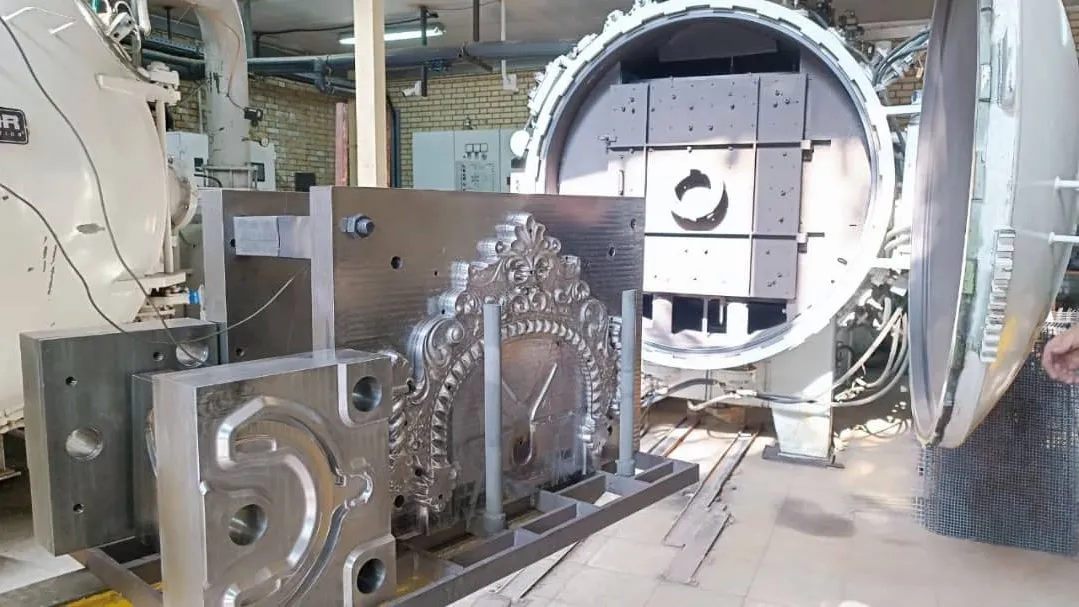
قالب دایکاست با نقش برجسته، کنار در باز کوره خلأ

قالب دایکاست آلومینیوم از فولاد 1.2344

جنس
1.2344
سختی درخواستی
۴۸ تا ۵۰ HRC
ابعاد
۶۰ × ۷۰۰ × ۵۰۵ میلی‌متر
نوع عملیات
سختکاری و تمپر تحت خلأ
شرح فرایند

قالب‌هایی که ضخامتشان در برابر طول و عرض کم است مستعد تاب‌برداشتن‌اند. برای رسیدن به ابعاد دقیق با کمترین تابیدگی، بهتر است چنین قالبی پس از خشن‌تراشی در ۶۰۰ تا ۶۵۰ درجه سانتی‌گراد تنش‌گیری شود؛ این قالب هم تنش‌گیری شد.

برای کنترل تابیدگی و کم کردن احتمال ترک، گرمایش با توقف‌های پله‌ای در ۶۵۰ و ۸۵۰ درجه سانتی‌گراد انجام شد و زمان نگهداری در پله ۶۵۰ درجه نزدیک به دو برابر حالت معمول در نظر گرفته شد. دمای آستنیته در مناسب‌ترین محدوده انتخاب شد و قالب ۳۰ دقیقه در این دما ماند؛ در تمام این مدت دمای سطح و مغز آن پایش می‌شد.

نکته مهم بعدی کنترل نرخ کوئنچ با توجه به دمای شروع تشکیل مارتنزیت (Ms) بود که کوره خلأ اشمتز امکان پایش آن را فراهم می‌کند.

قالب دو بار، هر بار ۳ ساعت، در ۵۲۵ و ۶۰۰ درجه سانتی‌گراد تمپر شد و با سختی ۴۸ تا ۵۰ HRC تحویل شد.

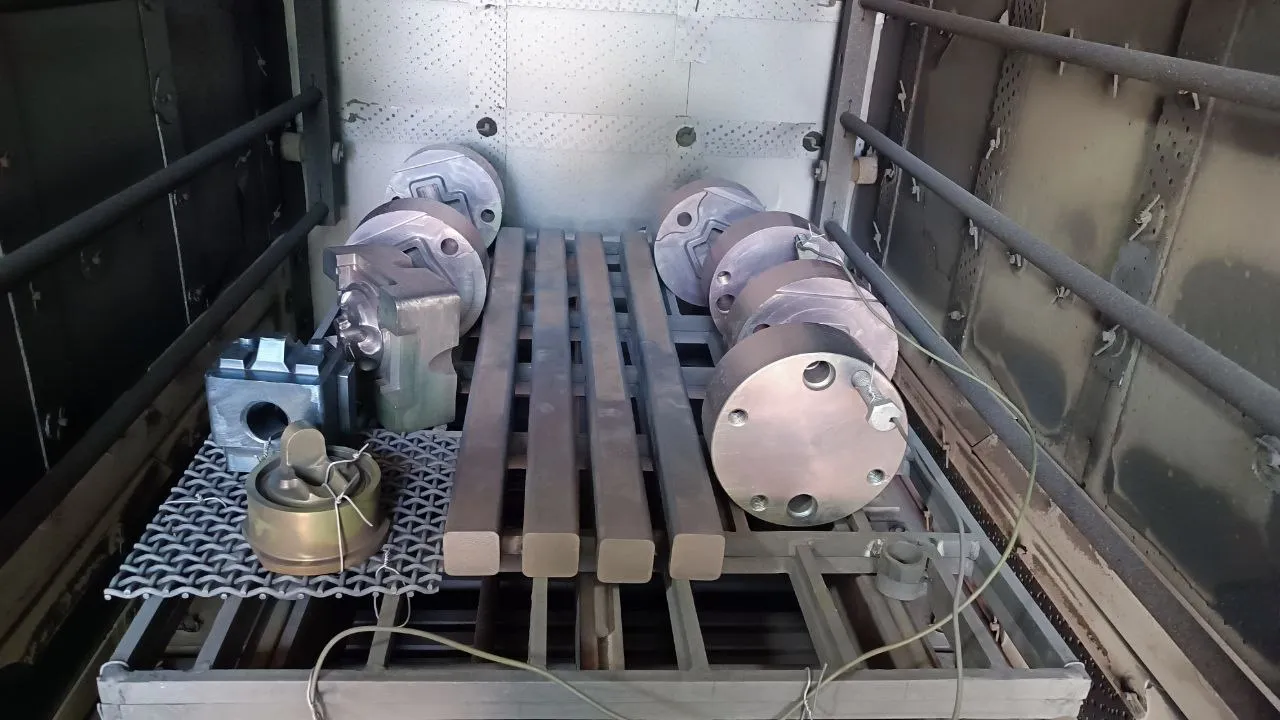
قالب‌های فورج و قالب فرم روی سبد کوره، با ترموکوپل‌های متصل به قطعات

قالب‌های فورج 1.2344 و قالب فرم 1.2379

قالب‌های فورج

جنس
1.2344
سختی درخواستی
۴۳ تا ۴۵ HRC
ضخامت
۷۰ میلی‌متر

قالب فرم

جنس
1.2379
سختی درخواستی
۵۶ تا ۵۸ HRC
ابعاد
۴۰ × ۴۰ × ۷۰۰ میلی‌متر
نوع عملیات
سختکاری و تمپر تحت خلأ؛ برای قالب فرم، تنش‌گیری و عملیات زیر صفر هم انجام شد
شرح فرایند

این قالب‌ها از فولاد ابزار گرم‌کار 1.2344 و سردکار 1.2379 در کوره خلأ اشمتز عملیات حرارتی شدند. قالب فرم حساسیت ابعادی بسیار بالایی دارد؛ به همین دلیل ترموکوپل‌های انعطاف‌پذیر با دقت روی قطعات نصب شد تا دمای واقعی قطعه در گرمایش و سرمایش ثبت شود و مطابقت سیکل اجراشده با سیکل طراحی‌شده تأیید شود.

گرمایش به‌صورت پله‌ای با توقف در ۶۰۰ و ۸۵۰ درجه سانتی‌گراد انجام شد تا تغییرات ریزساختار به‌تدریج و یکنواخت رخ دهد و تنش حرارتی به حداقل برسد. پس از نگهداری در دمای آستنیته ۱۰۳۰ درجه سانتی‌گراد، قطعات با تزریق گاز نیتروژن کوئنچ شدند.

کوره اشمتز می‌تواند گاز سردکننده را از دو جهت به بار برساند و کوئنچ را در جهت دلخواه و به‌صورت کنترل‌شده انجام دهد. برای کنترل دقیق‌تر ابعاد، شدت کوئنچ در دماهای بحرانی، مطابق نمودار CCT این فولادها، تغییر داده شد.

پس از سختکاری، قالب‌های گرم‌کار در ۵۲۵ درجه سانتی‌گراد تمپر شدند و قالب سردکار پس از یک تمپر ملایم برای عملیات زیر صفر در دمای منفی ۸۰ درجه سانتی‌گراد آماده شد. در مجموع، قالب‌های گرم‌کار سه مرحله تمپر شدند و قالب سردکار سه مرحله تمپر به‌همراه عملیات زیر صفر را پشت سر گذاشت.

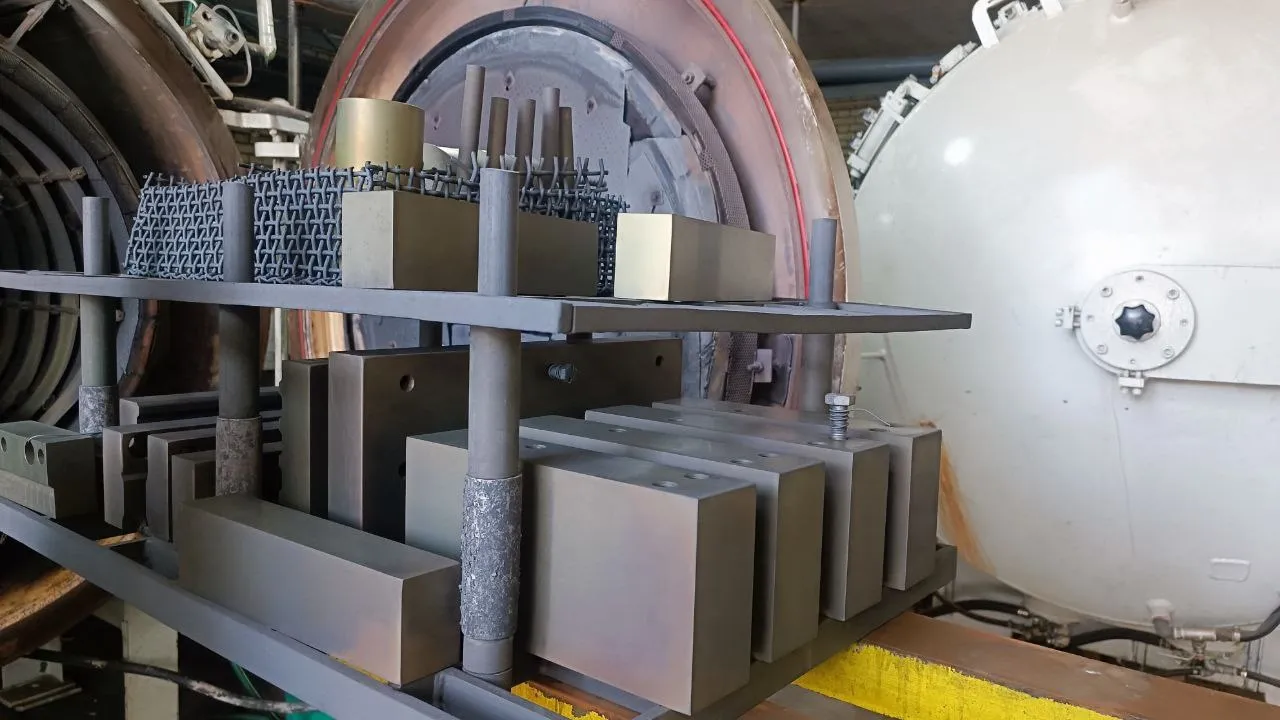
بلوک‌ها و قطعات فولاد 1.2379 روی قفسه بارگذاری کوره

قطعات فولاد ابزار سردکار 1.2379

جنس
1.2379
سختی درخواستی
۵۸ تا ۶۰ HRC
ضخامت
۳۰ تا ۱۰۰ میلی‌متر
نوع عملیات
سختکاری تحت خلأ، عملیات زیر صفر و تمپر
شرح فرایند

فولاد 1.2379 یک فولاد ابزار سردکار پرکروم است که پس از عملیات حرارتی سختی بالا و مقاومت به سایش بسیار خوبی دارد. مراحل عملیات حرارتی این قطعات در کوره خلأ:

  1. پیش‌گرم کردن قطعات
  2. آستنیته کردن در خلأ، در محدوده معمول ۱۰۲۰ تا ۱۰۴۰ درجه سانتی‌گراد
  3. کوئنچ سریع با گاز نیتروژن، برای رسیدن به ساختار مارتنزیتی
  4. عملیات زیر صفر (کرایوژنیک) برای تبدیل آستنیت باقی‌مانده
  5. تمپر چندمرحله‌ای (معمولاً سه مرحله) تا رسیدن به سختی درخواستی
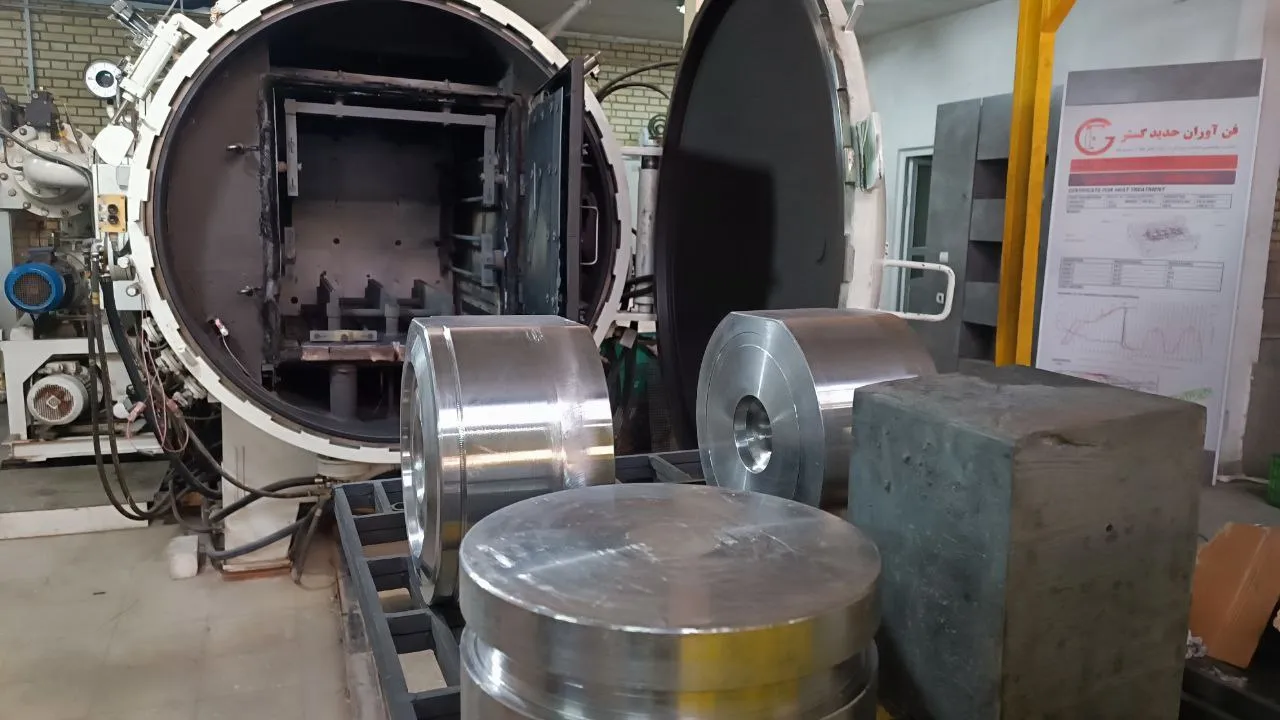
بلوک‌های گرد و مکعبی قالب فورج، آماده بارگذاری در کوره خلأ

قالب‌های فورج 1.2344 به ضخامت ۲۵۰ میلی‌متر

جنس
1.2344
سختی درخواستی
۴۶ تا ۴۸ HRC
ضخامت
۲۵۰ میلی‌متر
نوع عملیات
سختکاری و تمپر تحت خلأ
شرح فرایند

این قالب‌ها طبق روش‌های استاندارد عملیات حرارتی در کوره خلأ سختکاری شدند. گرمایش با توقف‌های پله‌ای در ۶۵۰ و ۸۵۰ درجه سانتی‌گراد تا دمای آستنیته ۱۰۳۰ درجه سانتی‌گراد ادامه یافت و پس از زمان نگهداری کافی، قطعات با گاز نیتروژن کوئنچ شدند تا تبدیل به مارتنزیت تا حد ممکن کامل شود.

سپس قالب‌ها طبق سیکل طراحی‌شده دو مرحله در ۵۲۵ و ۶۱۰ درجه سانتی‌گراد تمپر شدند. دمای سطح و مغز قطعات با ترموکوپل پایش می‌شد تا در صورت نیاز سیکل اصلاح شود.

فولاد این قالب‌ها را هم خود ما تأمین کرده بودیم.

دو قالب فورج حفره‌دار مقابل کوره خلأ

قالب‌های فورج 1.2344 به ضخامت ۲۸۰ میلی‌متر

جنس
1.2344
سختی درخواستی
۴۵ تا ۴۸ HRC
ضخامت
۲۸۰ میلی‌متر
نوع عملیات
سختکاری و تمپر تحت خلأ
شرح فرایند

گرمایش پله‌ای با توقف در ۶۵۰ و ۸۵۰ درجه سانتی‌گراد، نگهداری در دمای آستنیته ۱۰۳۰ درجه سانتی‌گراد، کوئنچ با گاز نیتروژن و دو مرحله تمپر در ۵۲۵ و ۶۱۰ درجه سانتی‌گراد؛ در تمام مراحل، دمای سطح و مغز قطعات با ترموکوپل پایش می‌شد.

فولاد این قالب‌ها را هم خود ما تأمین کرده بودیم.

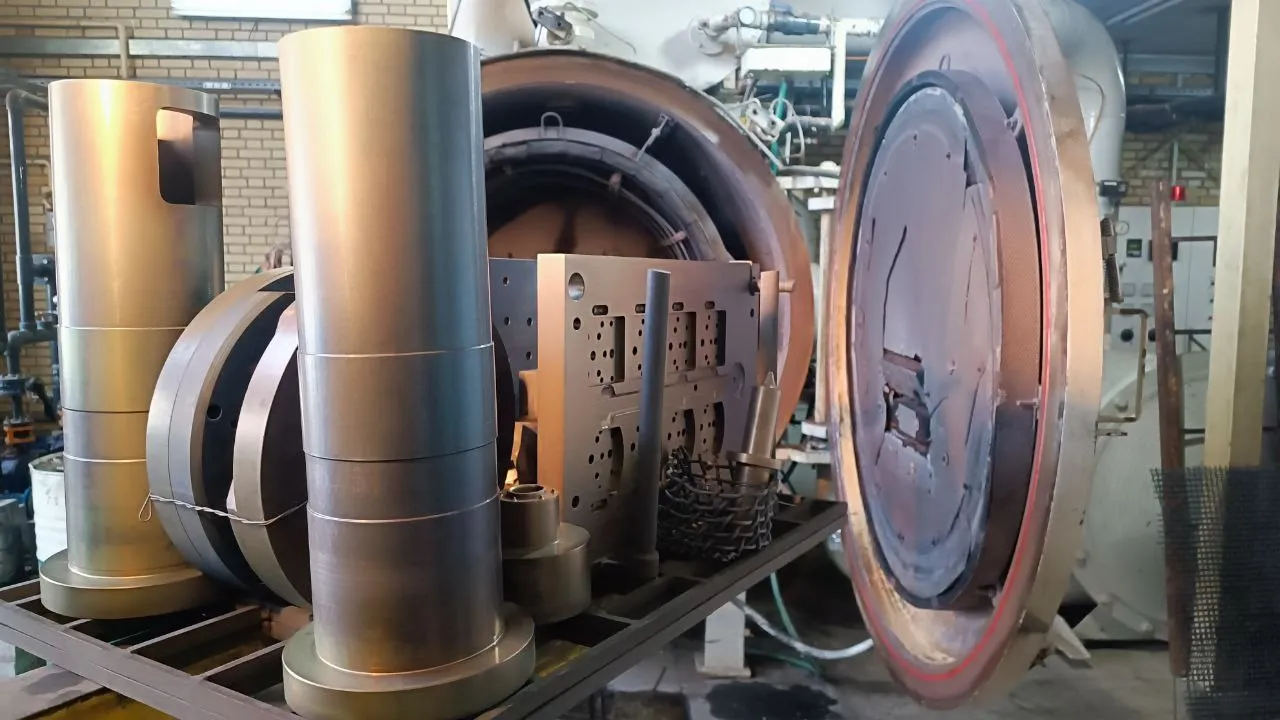
سیلندرهای بلند و دیسک‌ها روی قفسه بارگذاری، کنار کوره خلأ

سیلندرهای فولاد 1.2344

جنس
1.2344
سختی درخواستی
۴۴ تا ۴۶ HRC
ضخامت
۲۰ میلی‌متر
نوع عملیات
سختکاری و تمپر تحت خلأ
شرح فرایند

این سیلندرها همراه با قطعات دیگری از همین فولاد در کوره خلأ سختکاری شدند، با آستنیته کردن در حدود ۱۰۳۰ درجه سانتی‌گراد و سپس تمپر. ترموکوپل‌های متصل به قطعات در تمام مراحل سختکاری و تمپر، دمای واقعی قطعه را پایش می‌کردند.

درباره قطعه‌تان با ما مشورت کنید

جنس، ابعاد و سختی مورد نیاز قطعه را با کارشناسان ما در میان بگذارید تا مناسب‌ترین فرایند را پیشنهاد کنیم.

پذیرش و تحویل قطعه: همه‌روزه ۸ صبح تا ۸ شب

تماس تلفنی ۰۴۱-۳۴۴۷۹۳۴۴راه‌های ارتباطی