کنترل دقیق اتمسفر و دما

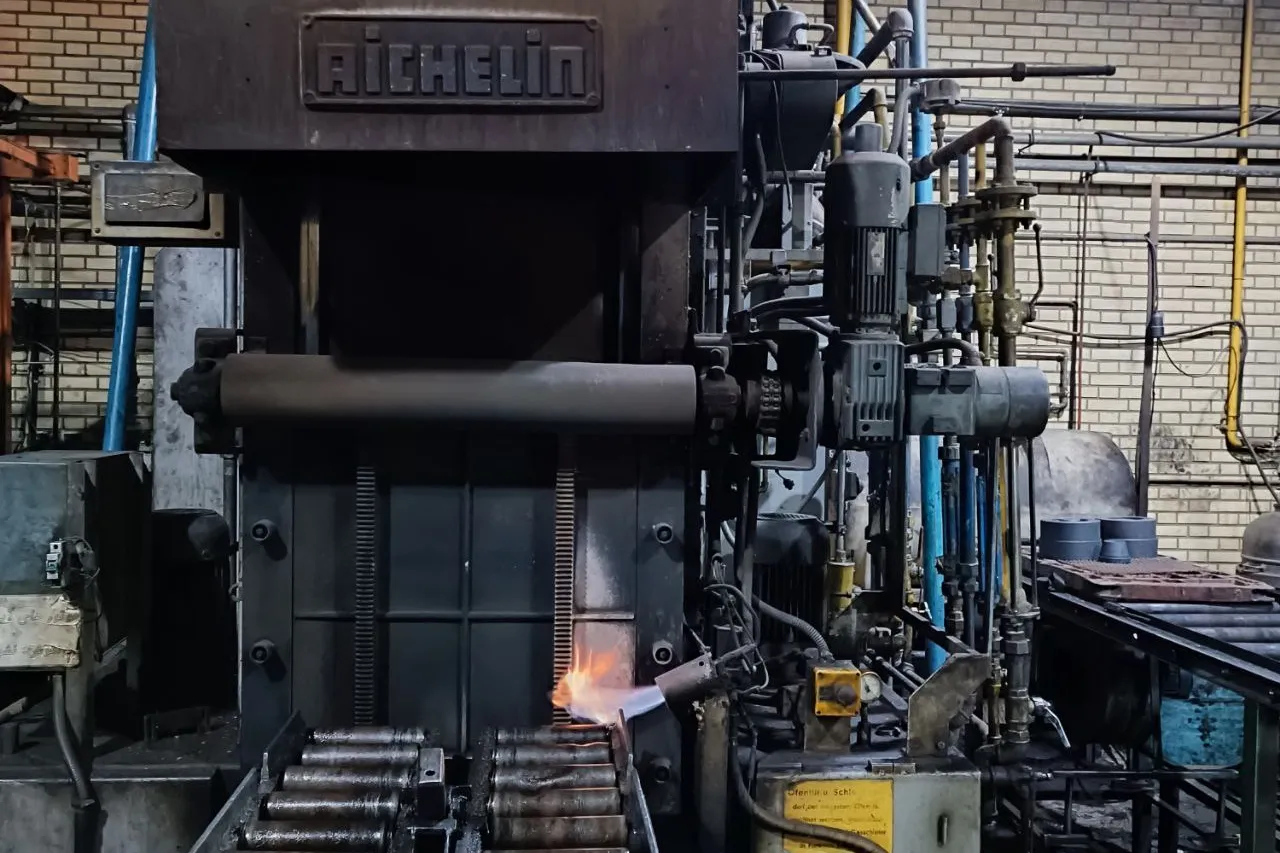
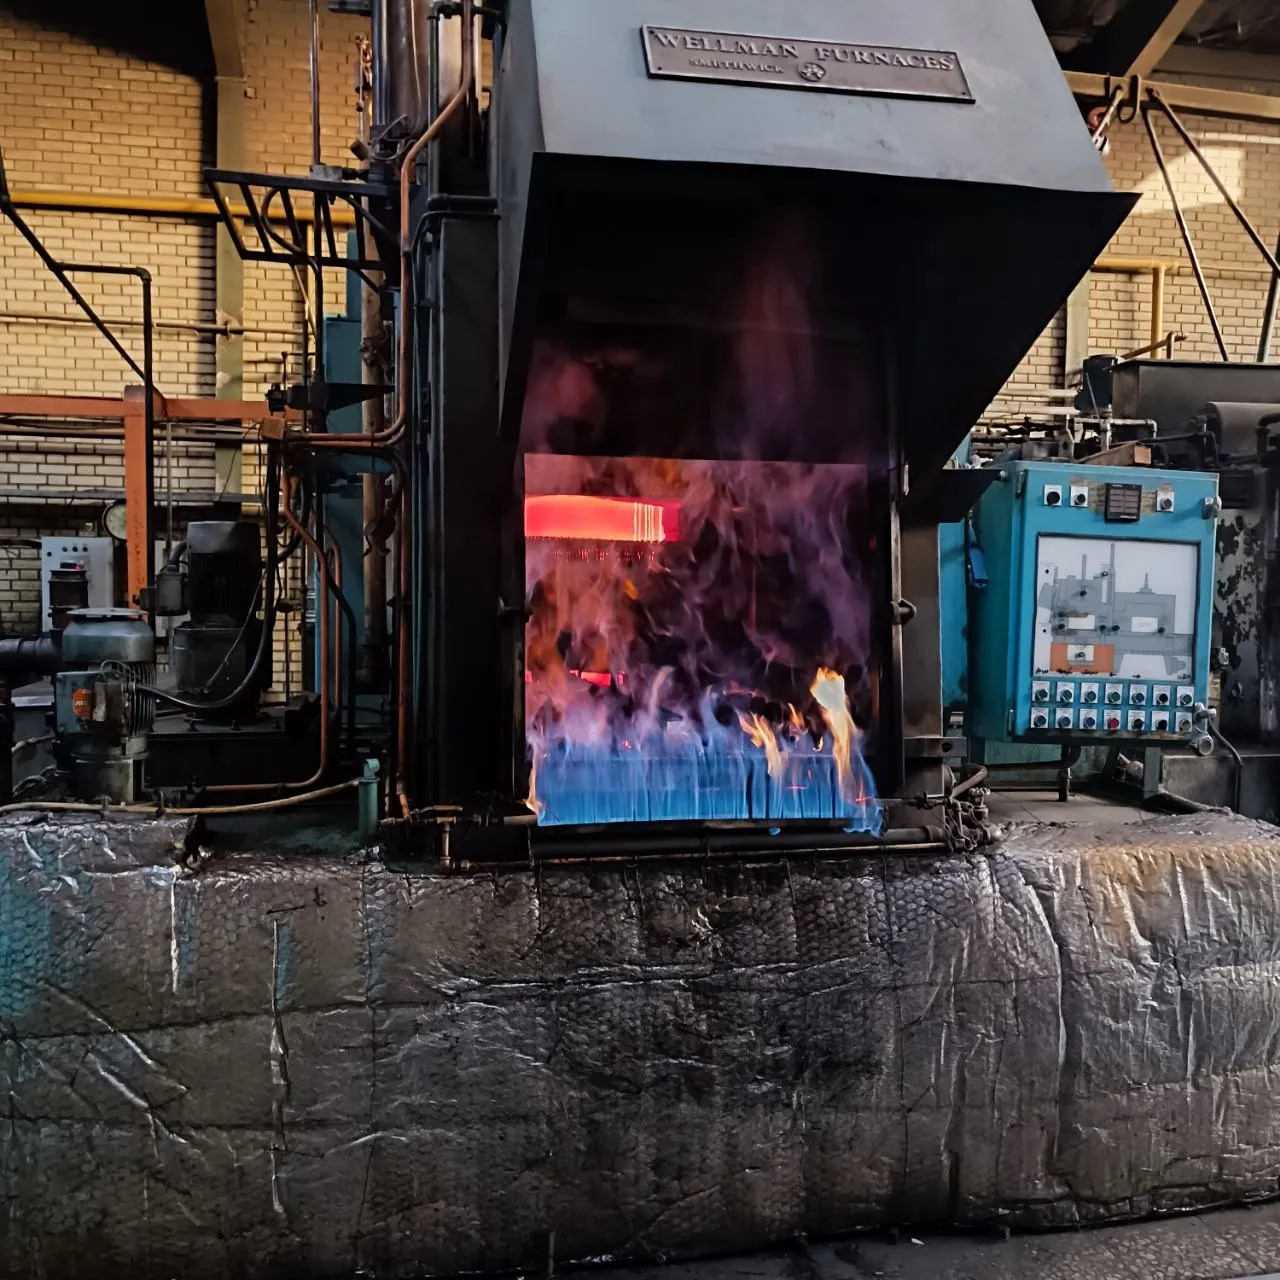
هر دو خط به کنترلرهای اتمسفر و دما و پروب اکسیژن مجهزند. با این تجهیزات، پتانسیل کربن کوره به‌دقت کنترل و متناسب با جنس قطعه تنظیم می‌شود. ترموکوپل‌های موازی و کالیبره‌شده هم درستی دمای عملیات را کنترل می‌کنند.

گاز اندوترمیک کوره‌ها را دو ژنراتور اندوترمیک به‌صورت شبانه‌روزی تولید می‌کنند.

فرایندها

  • کربورایزینگ گازی و سختکاری
  • سختکاری و تمپر
  • نرماله کردن
  • آنیل و آنیل نرم
کوره اتمسفر کنترل ولمن با در باز
کوره اتمسفر کنترل ولمن

مشخصات کوره‌ها

کوره اتمسفر کنترل ولمن

حداکثر وزن بار
۶۰۰ کیلوگرم
ابعاد مفید (طول × عرض × ارتفاع)
۱۴۰۰ × ۷۲۵ × ۵۰۰ میلی‌متر
حداکثر دما
۹۳۰ درجه سانتی‌گراد
دمای فرایندها
۷۸۰ تا ۹۳۰ درجه سانتی‌گراد

کوره اتمسفر کنترل آیشلین

حداکثر وزن بار
۲۰۰ کیلوگرم
ابعاد مفید (طول × عرض × ارتفاع)
۹۰۰ × ۵۰۰ × ۳۸۰ میلی‌متر
حداکثر دما
۹۳۰ درجه سانتی‌گراد
دمای فرایندها
۷۸۰ تا ۹۳۰ درجه سانتی‌گراد

نمونه کارها

چرخ‌دنده بزرگ با دندانه‌های صاف روی سبد کوره

چرخ‌دنده ۵۰۰ کیلوگرمی از فولاد 16MnCr5

جنس
16MnCr5 (1.7131)
سختی درخواستی
۵۶ تا ۶۰ HRC
ضخامت
۲۵۰ میلی‌متر
وزن
۵۰۰ کیلوگرم
عمق مؤثر لایه سخت
۲٫۵ میلی‌متر
نوع عملیات
کربورایزینگ و سختکاری
شرح فرایند

ضخامت زیاد این چرخ‌دنده و اختلاف دمای سطح و مغز در هنگام گرمایش و کوئنچ، عملیات حرارتی آن را بسیار حساس می‌کند؛ احتمال ایجاد و رشد ترک در چنین قطعه‌ای بسیار بیشتر از چرخ‌دنده‌های گیربکس خودرو است.

به همین دلیل دما به‌صورت پله‌ای در ۴۵۰، ۸۰۰ و ۸۶۰ و در پایان ۹۲۰ درجه سانتی‌گراد بالا برده شد. دمای روغن و مدت کوئنچ با دقت انتخاب شد و پس از سختکاری، چرخ‌دنده در دو مرحله تمپر شد.

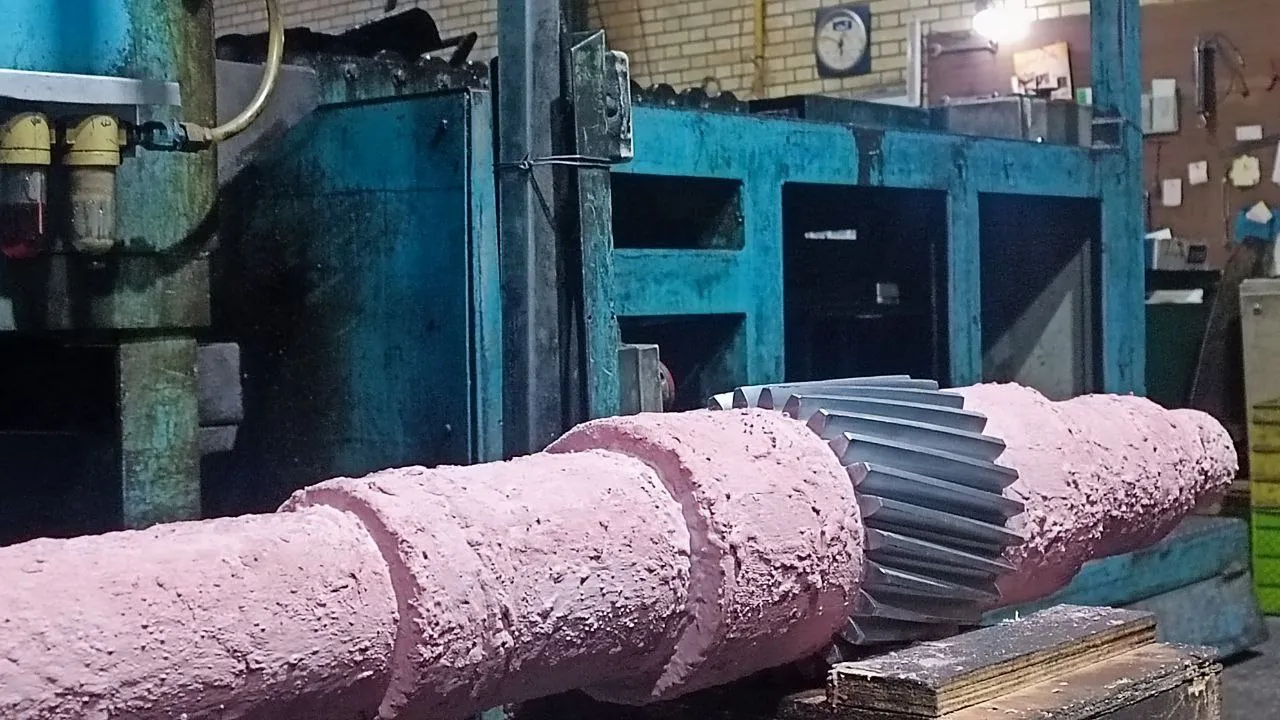
شفت پینیون پوشیده از خمیر ضدکربوره صورتی، به‌جز ناحیه دندانه‌ها

شفت پینیون 1.6587 به طول ۱۲۰۰ میلی‌متر

جنس
1.6587
سختی درخواستی
۵۷ تا ۵۹ HRC
طول
۱۲۰۰ میلی‌متر
قطر
۱۵۰ تا ۳۰۰ میلی‌متر
وزن
۱۵۰ کیلوگرم
عمق مؤثر لایه سخت
۲ تا ۲٫۵ میلی‌متر
نوع عملیات
کربورایزینگ موضعی دندانه‌ها، سپس کوئنچ و تمپر
شرح فرایند

هدف، ایجاد لایه سخت فقط روی دندانه‌های یک شفت بلند از فولاد آلیاژی 1.6587 بود، بدون آن‌که بدنه شفت کربن‌دهی شود.

برای جلوگیری از کربن‌دهی ناخواسته، همه سطوح به‌جز ناحیه دندانه با خمیر ضدکربوره (ضدسمانتاسیون) پوشانده شد. خمیر با دقت و با ضخامت یکنواخت زده شد تا بیشترین محافظت را داشته باشد.

شفت در یک سیکل کربورایزینگ چندمرحله‌ای با کنترل دقیق دما، اتمسفر و زمان قرار گرفت تا در ناحیه دندانه لایه‌ای با عمق مؤثر حدود ۲ تا ۲٫۵ میلی‌متر ایجاد شود.

پس از کربورایزینگ، شفت کوئنچ و سپس تمپر شد.

تاب و لنگی شفت در همه مراحل عملیات حرارتی اندازه‌گیری و در صورت نیاز اصلاح شد. در پایان، لنگی کل شفت کمتر از ۰٫۵ میلی‌متر بود و با مشخصات فنی مشتری مطابقت داشت.

درباره قطعه‌تان با ما مشورت کنید

جنس، ابعاد و سختی مورد نیاز قطعه را با کارشناسان ما در میان بگذارید تا مناسب‌ترین فرایند را پیشنهاد کنیم.

پذیرش و تحویل قطعه: همه‌روزه ۸ صبح تا ۸ شب

تماس تلفنی ۰۴۱-۳۴۴۷۹۳۴۴راه‌های ارتباطی