مراحل کار

  1. سختکاری و کوئنچ قطعه
  2. معمولاً تمپر در ۱۵۰ درجه سانتی‌گراد
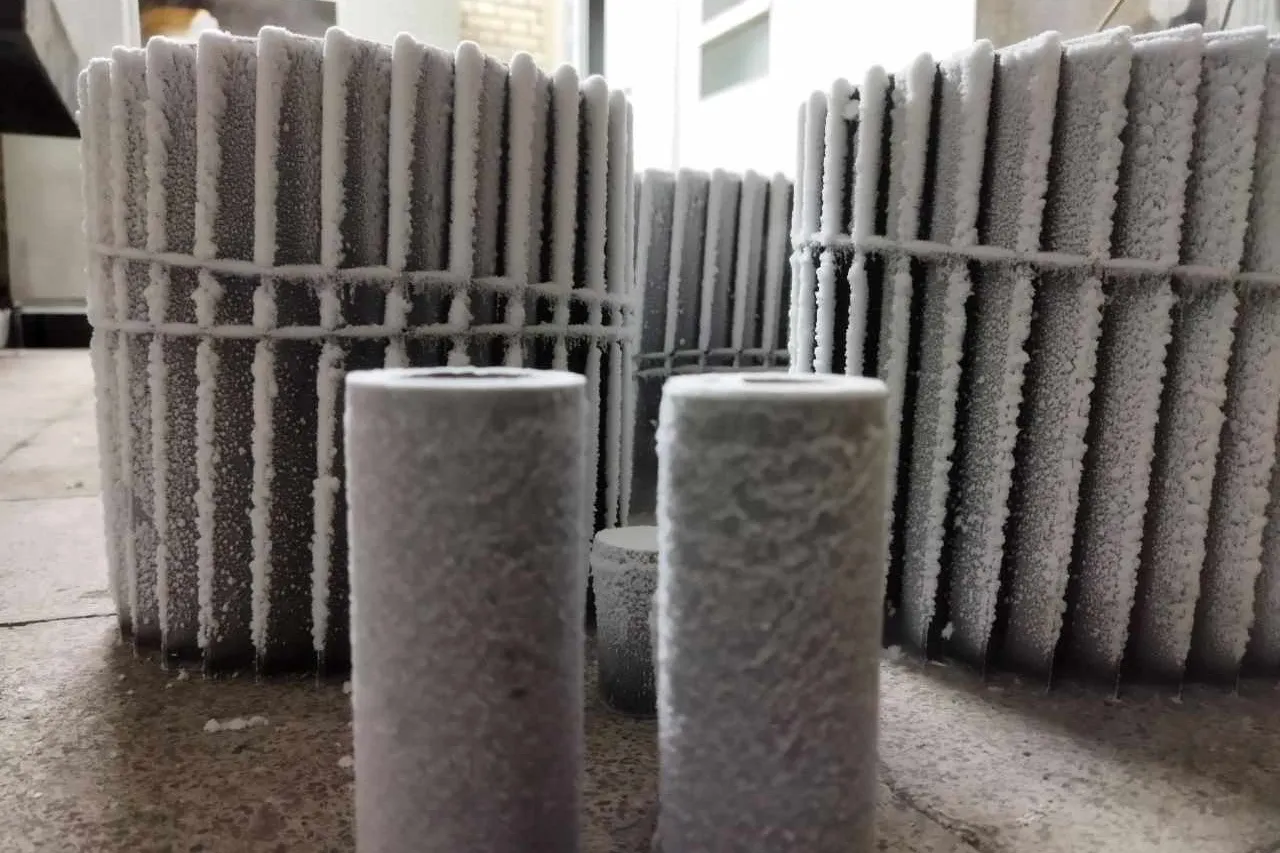
  3. سرد کردن تا دمای زیر صفر و نگهداری، تا کل قطعه به این دما برسد
  4. بازگشت به دمای محیط
  5. تمپر نهایی

مزایا

  • تبدیل کامل‌تر آستنیت باقی‌مانده به مارتنزیت و در نتیجه سختی یکنواخت‌تر
  • پایداری ابعادی: آستنیت باقی‌مانده بعداً در حین کار تبدیل نمی‌شود و ابعاد قطعه را تغییر نمی‌دهد
  • مقاومت به سایش بیشتر، به‌ویژه در فولادهای ابزار
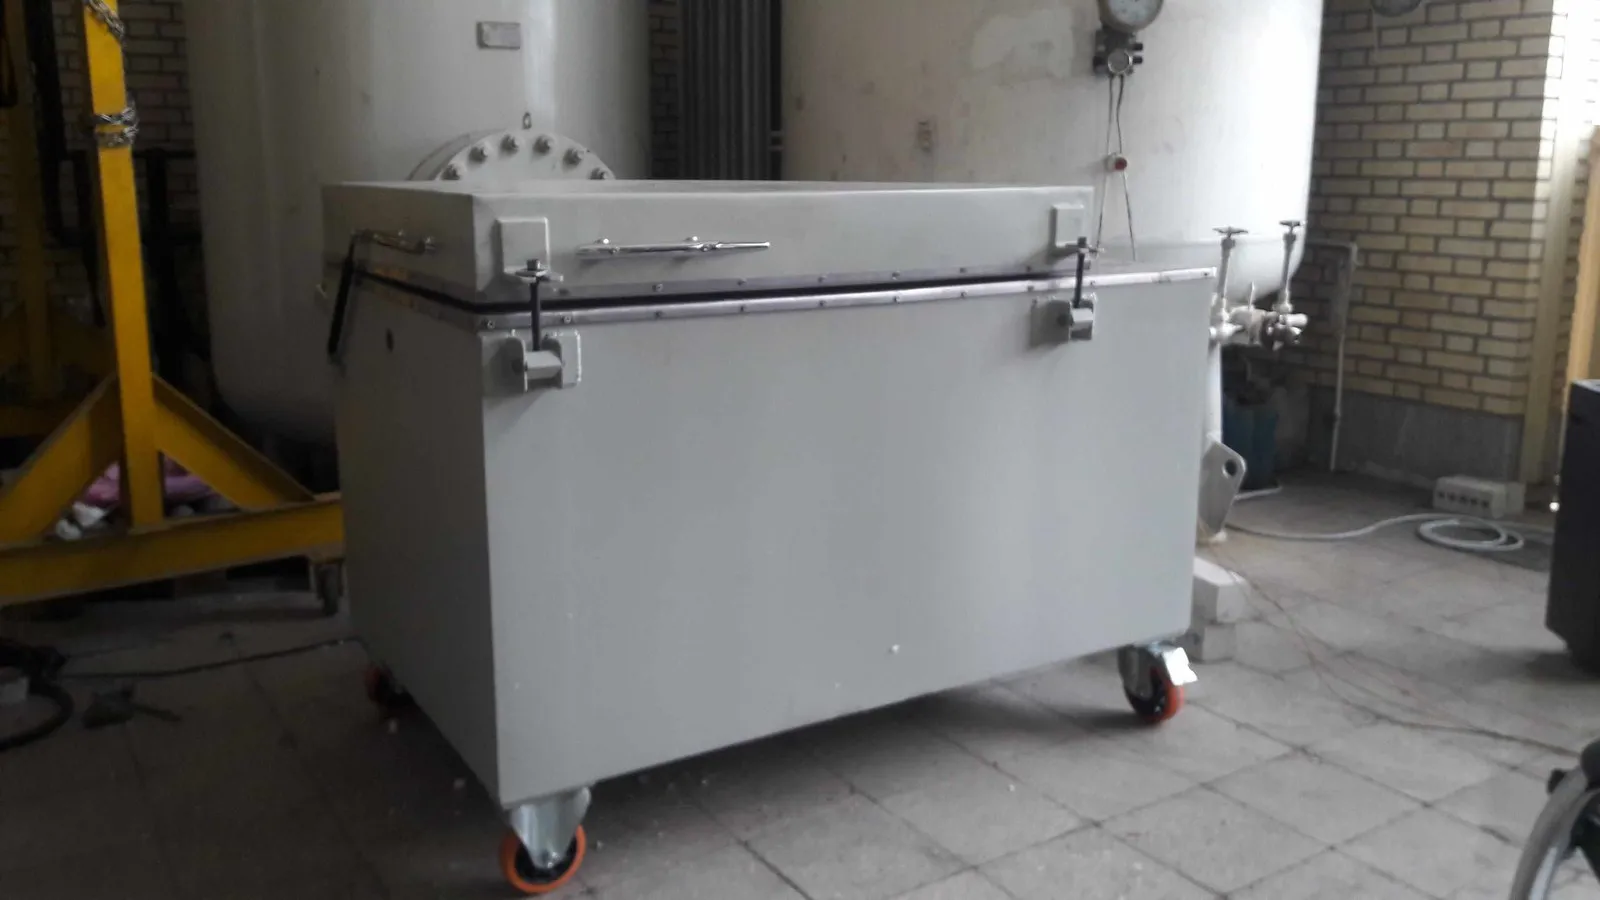
محفظه عملیات زیر صفر در کارگاه
محفظه عملیات زیر صفر

چه قطعاتی به عملیات زیر صفر نیاز دارند؟

فولادهای پرکربن، فولادهای ابزار و پرآلیاژ، قطعات کربورایزشده (سمانته) که آستنیت باقی‌مانده عیب رایج عملیات حرارتی آن‌هاست، و قطعات صنایع هوافضا که تبدیل کامل آستنیت در آن‌ها اهمیت دارد.

عملیات زیر صفر در ادامه سختکاری انجام می‌شود؛ برای نمونه پس از سختکاری تحت خلأ فولادهای ابزار سردکار.

نمونه کارها

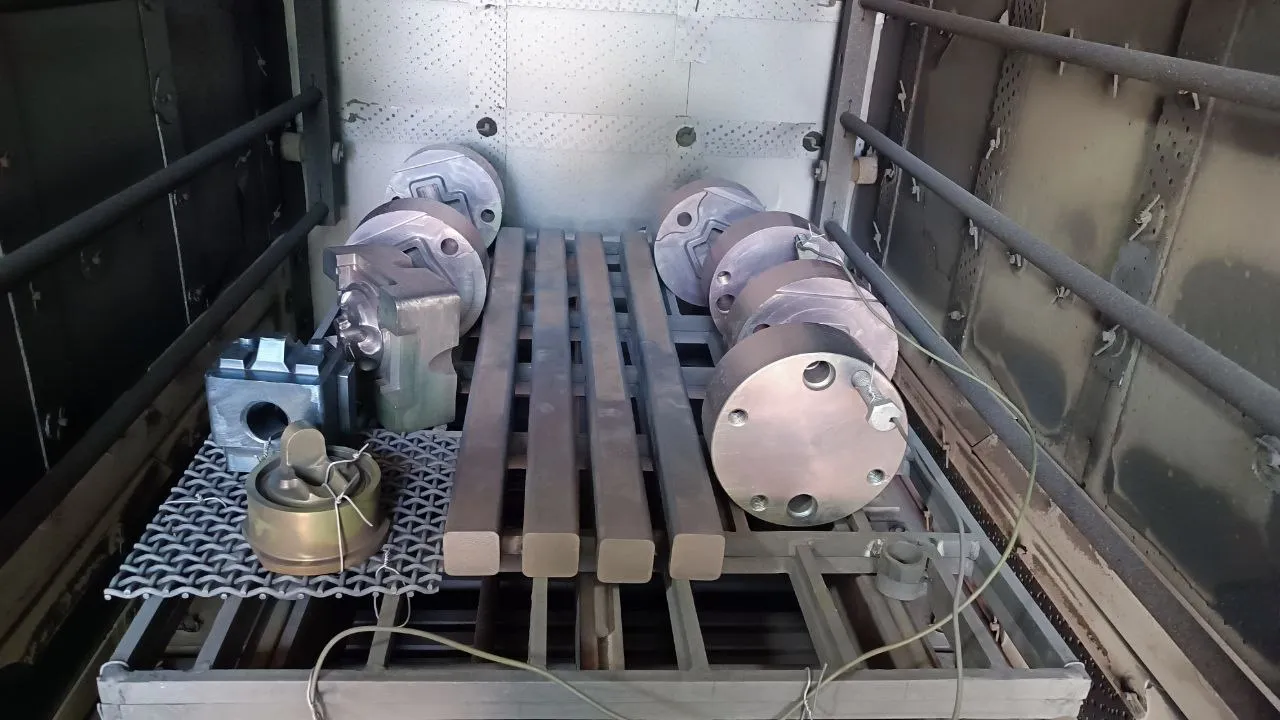
قالب‌های فورج و قالب فرم روی سبد کوره، با ترموکوپل‌های متصل به قطعات

قالب‌های فورج 1.2344 و قالب فرم 1.2379

قالب‌های فورج

جنس
1.2344
سختی درخواستی
۴۳ تا ۴۵ HRC
ضخامت
۷۰ میلی‌متر

قالب فرم

جنس
1.2379
سختی درخواستی
۵۶ تا ۵۸ HRC
ابعاد
۴۰ × ۴۰ × ۷۰۰ میلی‌متر
نوع عملیات
سختکاری و تمپر تحت خلأ؛ برای قالب فرم، تنش‌گیری و عملیات زیر صفر هم انجام شد
شرح فرایند

این قالب‌ها از فولاد ابزار گرم‌کار 1.2344 و سردکار 1.2379 در کوره خلأ اشمتز عملیات حرارتی شدند. قالب فرم حساسیت ابعادی بسیار بالایی دارد؛ به همین دلیل ترموکوپل‌های انعطاف‌پذیر با دقت روی قطعات نصب شد تا دمای واقعی قطعه در گرمایش و سرمایش ثبت شود و مطابقت سیکل اجراشده با سیکل طراحی‌شده تأیید شود.

گرمایش به‌صورت پله‌ای با توقف در ۶۰۰ و ۸۵۰ درجه سانتی‌گراد انجام شد تا تغییرات ریزساختار به‌تدریج و یکنواخت رخ دهد و تنش حرارتی به حداقل برسد. پس از نگهداری در دمای آستنیته ۱۰۳۰ درجه سانتی‌گراد، قطعات با تزریق گاز نیتروژن کوئنچ شدند.

کوره اشمتز می‌تواند گاز سردکننده را از دو جهت به بار برساند و کوئنچ را در جهت دلخواه و به‌صورت کنترل‌شده انجام دهد. برای کنترل دقیق‌تر ابعاد، شدت کوئنچ در دماهای بحرانی، مطابق نمودار CCT این فولادها، تغییر داده شد.

پس از سختکاری، قالب‌های گرم‌کار در ۵۲۵ درجه سانتی‌گراد تمپر شدند و قالب سردکار پس از یک تمپر ملایم برای عملیات زیر صفر در دمای منفی ۸۰ درجه سانتی‌گراد آماده شد. در مجموع، قالب‌های گرم‌کار سه مرحله تمپر شدند و قالب سردکار سه مرحله تمپر به‌همراه عملیات زیر صفر را پشت سر گذاشت.

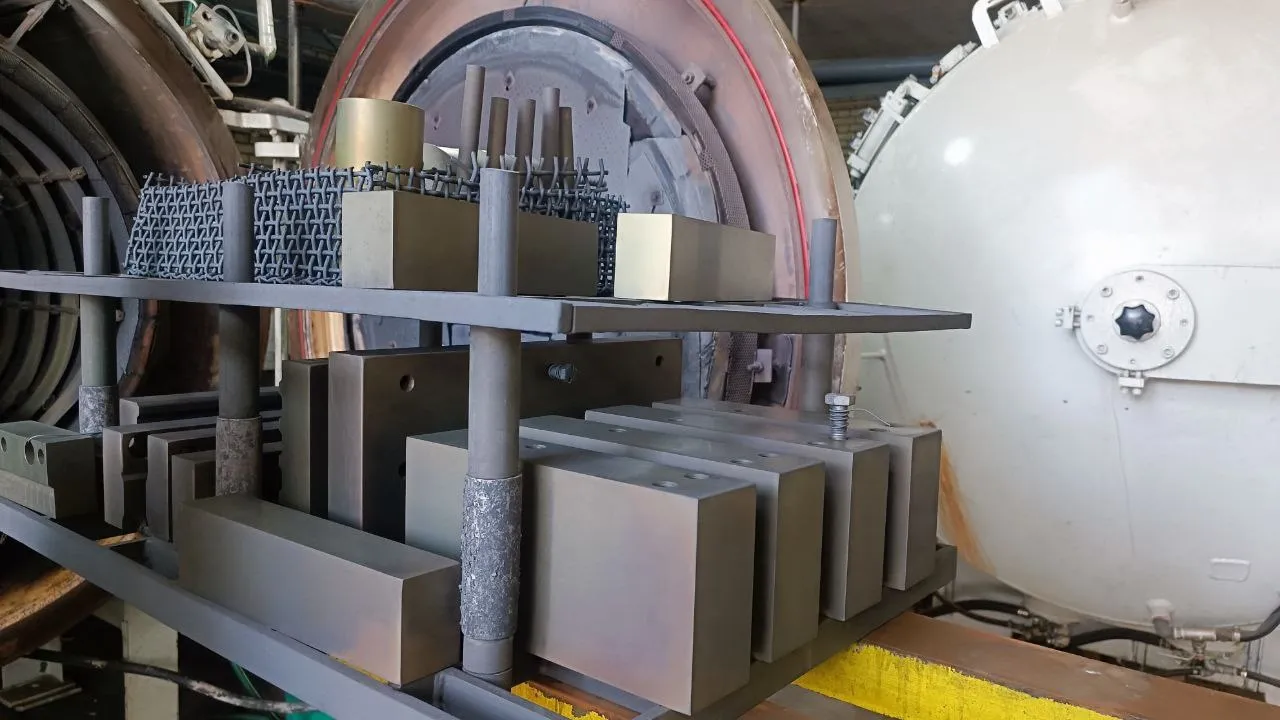
بلوک‌ها و قطعات فولاد 1.2379 روی قفسه بارگذاری کوره

قطعات فولاد ابزار سردکار 1.2379

جنس
1.2379
سختی درخواستی
۵۸ تا ۶۰ HRC
ضخامت
۳۰ تا ۱۰۰ میلی‌متر
نوع عملیات
سختکاری تحت خلأ، عملیات زیر صفر و تمپر
شرح فرایند

فولاد 1.2379 یک فولاد ابزار سردکار پرکروم است که پس از عملیات حرارتی سختی بالا و مقاومت به سایش بسیار خوبی دارد. مراحل عملیات حرارتی این قطعات در کوره خلأ:

  1. پیش‌گرم کردن قطعات
  2. آستنیته کردن در خلأ، در محدوده معمول ۱۰۲۰ تا ۱۰۴۰ درجه سانتی‌گراد
  3. کوئنچ سریع با گاز نیتروژن، برای رسیدن به ساختار مارتنزیتی
  4. عملیات زیر صفر (کرایوژنیک) برای تبدیل آستنیت باقی‌مانده
  5. تمپر چندمرحله‌ای (معمولاً سه مرحله) تا رسیدن به سختی درخواستی

درباره قطعه‌تان با ما مشورت کنید

جنس، ابعاد و سختی مورد نیاز قطعه را با کارشناسان ما در میان بگذارید تا مناسب‌ترین فرایند را پیشنهاد کنیم.

پذیرش و تحویل قطعه: همه‌روزه ۸ صبح تا ۸ شب

تماس تلفنی ۰۴۱-۳۴۴۷۹۳۴۴راه‌های ارتباطی